控制计划编完挂在墙上,怎么让它不是摆设
发布于:2026/10/02
一、CP是质量控制的执行总纲
控制计划不是档案室的展品,它回答的是量产状态下"每个工序怎么控":控制什么项目、用什么量具和方法、样本量多少、频次多久一次、由谁执行、异常了按什么反应计划处置。它上面连着PFMEA的风险分析,下面落成作业指导书和检验记录——一份CP占着中间枢纽的位置,枢纽断了,风险分析和现场操作就各走各的。客户审厂第一句常问:这份CP是谁编的、编之前看过现场没有——答案不在文件里,在编的人身上。
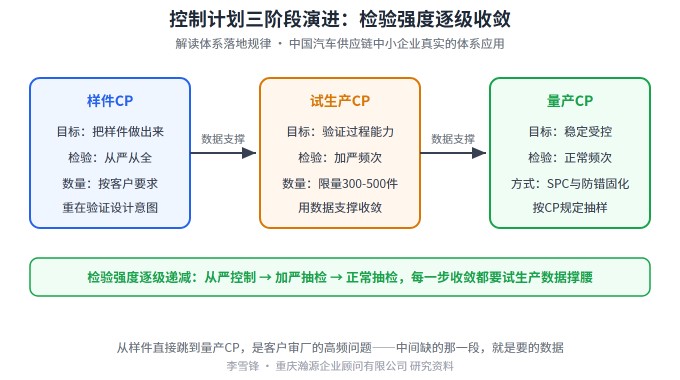
二、三个阶段三份CP,逐步收敛
样件阶段:按客户要求从严控制,重点是先把样件做出来;试生产阶段:限量生产(常见三五百件),按量产的加严频次检验,用多出来的数据验证过程能力;量产阶段:收敛到正常频次,控制方式固化为防错、SPC和抽检。三阶段的检验强度是递减的,但每一步收敛都要有数据支撑——直接从样件跳到量产CP,是客户审厂的高频问题,缺的那一段正是要补的数据。试生产那几百件别嫌费事,它是你唯一一次放开测量、随便解剖的过程体检机会。
三、CP必须和现场一个字不差
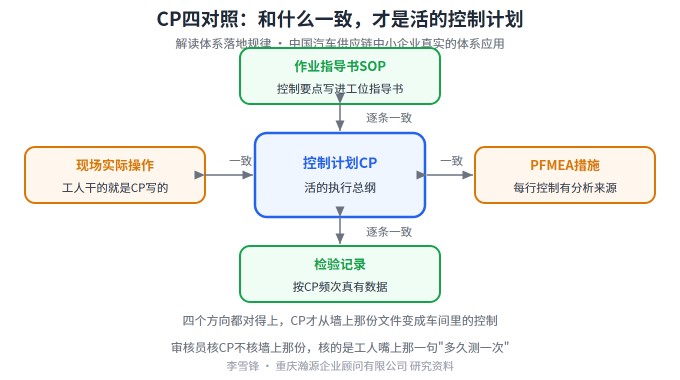
活的CP有四个对照:和作业指导书一致,控制要点真的写进了工位SOP;和检验记录一致,记录上真有CP要求的频次和数据;和现场操作一致,工人实际干的就是CP写的;和PFMEA一致,每行控制都找得到分析来源。审厂员核CP不看你墙上那份,他站在工位上问工人"这个尺寸多久测一次",答案和CP对不上,就是一个不符合项。四个对照里最易破的是现场操作:换人换班后动作变形,CP没变,人变了。
四、编和用,都要跨职能上手
编CP时工艺、质量、车间、设备四方坐下来逐行确认,编完把每行控制要求拆进对应工位的SOP,工人照着干的动作和CP写的必须是同一件事;工艺变更、量具更换、PFMEA更新时,CP同步修订;每年至少全面评审一轮。把CP从墙上取下来,拆到工位上去,它才从一份文件变成真正的控制。年度评审别在办公室开,拉到现场对着工序逐行过,半天就能过完一条线的CP。