SPC控制图挂了半年没人看,异常来了怎么办
发布于:2026/10/08
一、看图的人就在工位上
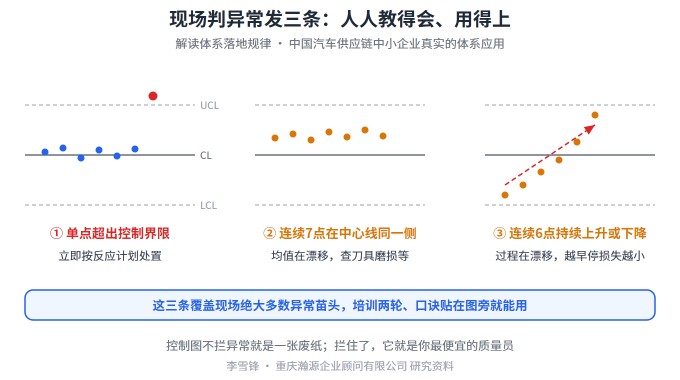
控制图不是贴给审核员看的,第一读者是操作工和班组长——他们每天记录,就应该每天判读。要让现场会判异,先把常发的三条规则讲透:单点跳出控制界限;连续7点落在中心线同一侧;连续6点持续上升或下降。这三条覆盖了现场绝大多数异常苗头,培训两轮、口诀贴在图旁边,普通工人完全能掌握,不需要先学概率统计。判异规则一共八条,其余偏统计判断,先掌握这三条最常发的,够用;其余交给质量工程师。
二、异常点出,按反应计划走
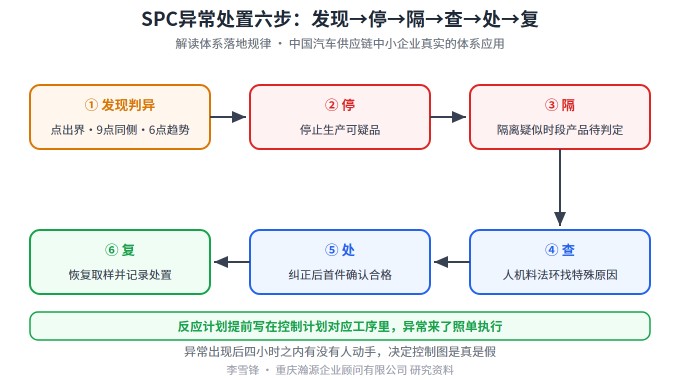
看到异常,动作是六步:发现——从检验或控制图信号里认出判异;停——立即停止继续生产可疑品;隔——把疑似时间段的产品隔离待判定;查——从人机料法环里找这次异常的特殊原因,是刀具磨损还是来料批次变了;处——纠正处置,首件确认合格;复——恢复取样并记录处置。这套反应计划不该临场想,应该提前写在控制计划的对应工序里,异常一来照单执行,谁来当班都不会乱。隔离范围宁可大一点:从上一次合格记录之后的产品全算疑似,漏隔离一件流出去,代价都按批量算。
三、什么时候升级到8D
不是每个异常点都开8D。判断看两条:有没有流出——可疑品是不是到了下道工序或客户端;有没有重复——同模式的异常是不是反复出现。内部单次异常,用反应计划记录闭环即可,别把小事办成文山会海;一旦流出或重复发生,就按8D来:围堵、根因、纠正措施、效果验证一步不缺。小事不折腾,大事不放过,尺度就是这两条。8D和反应计划的关系要给现场讲明白:反应计划是止损动作,8D是根因动作,后者才防得住复发。
四、让图活起来的三个抓手
第一,控制图挂工位,记录和判读写在同一张纸上,不另设系统,记录的人就是看图的人;第二,每周质量例会看一次趋势,把当周异常和处置过一遍,班组长讲、质量部评,讲不清的就是培训点;第三,把判异和反应计划纳入新员工上岗培训的必考项。控制图的价值不在贴没贴,在异常出现后四小时之内有没有人动手。再补一条:软件报警只能算提醒,点不点响警报的始终是人——判读责任写进岗位说明里才算数。