PPAP被客户拒了,常见原因到底有哪些
发布于:2026/10/10
一、退回大头:文件之间互相打架
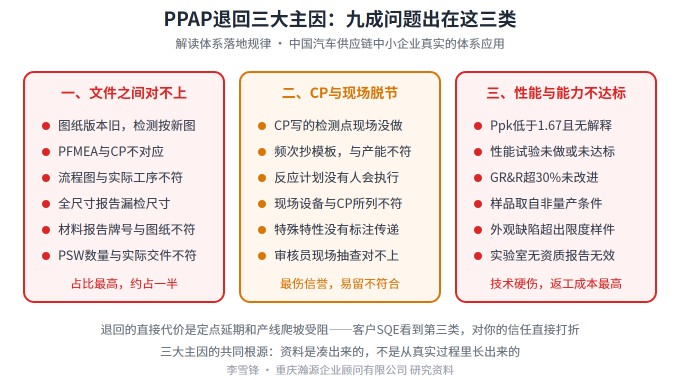
约一半退回是文件一致性问题,而它几乎都是版本管理失控造成的。典型情形:客户图纸升到C版,你检测报告还按B版做;过程流程图画的是老工艺,PFMEA和控制计划又是照新工艺编的;全尺寸报告漏了几个带星号的尺寸;材料牌号与图纸标注差一个后缀。客户审PPAP的第一动作就是摆开资料互相对——两份文件一个数据点对不上,整包就被质疑。根子上是要建变更台账:图纸每次升版,先核对受影响的检测、文件、工装,改完再提交。
二、最伤信誉的:控制计划与现场两套说法
第二类是CP与现场脱节,它的杀伤力比文件错更大。文件错了是能力问题,CP与现场不符会被定性为诚信问题——客户SQE去产线一看:CP写着每两小时巡检三个尺寸,现场根本没记;反应计划写着调机负责人,操作工不知道这人是谁;CP列的量具工位上找不到。这类问题会连带让客户怀疑你前面交的所有数据。办法只有一个:控制计划定稿前,编的人必须下车间逐条走一遍,每一条都在现场找得到人、找得到具、看得到记录,签了字才算数。
三、技术硬伤:性能与过程能力不过线
第三类是数据本身不达标,返工成本最高。常见情形:Ppk低于1.67也没做任何说明和100%检验安排;性能试验偷懒只做两项,客户要的五项缺三项;样品是在调机状态下取的,不代表量产条件;外委试验的实验室没有资质,报告直接作废。这类问题的正确姿势是提前谈:能力确实爬不上去的,带着数据和临时措施去找客户SQE商量过渡方案,比如加严全检加能力提升计划——主动交代能换回机会,捂着不报被查出来,就上了客户的黑名单。
四、治本动作:别把PPAP当交作业
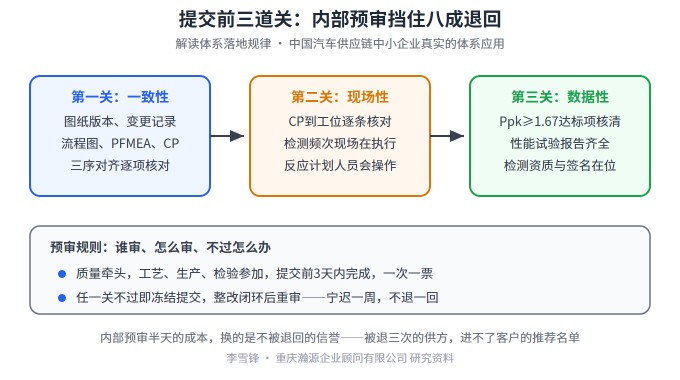
三次退回的深层原因往往只有一个:企业把PPAP当成定点前要交的最后一份作业,临到节点才突击拼装。正确的时序是PPAP动作前置到工装调试阶段——试生产时同步做能力研究和MSA,检测同步做全尺寸,PFMEA和CP在工艺定型时就定稿。再配一个提交前三道关的内部预审:一致性、现场性、数据性各过一遍,质量牵头,工艺生产检验都参加,任一关不过就冻结提交。内部多花半天,换的是不退回——被退三次的供方,在客户那边的信任是很难赢回来的。