FMEA是拿来填表的,还是拿来真分析的
发布于:2026/09/28
一、FMEA分析的是一条失效链
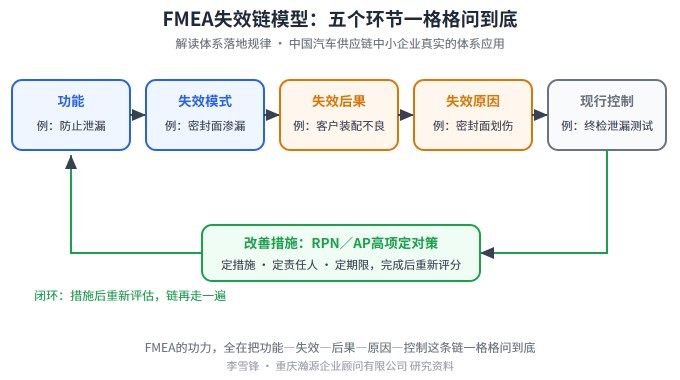
真FMEA不是凭空想风险,而是顺着链条追问:这道工序的功能是什么?功能丢了是什么失效模式?失效了客户那边会怎样(后果)?什么原因导致失效?现在靠什么手段发现和拦截(控制)?把功能—失效—后果—原因—控制五环逐格填清,分析才算成立。模板抄来的表恰恰缺这条链——失效模式和你们的工序对不上号,所以出了事,表里永远找不到。五个环节环环相扣:功能没定义清,失效模式就靠猜;原因找不到位,措施就是隔靴搔痒。
二、评分和措施才是分析的心脏
每个失效原因按严重度S、频度O、探测度D打分,算出RPN(S×O×D),或按2019版七步法的AP优先级分高中低。打分要有依据:频度看历史不良率和修模记录,探测度看检验手段真拦不拦得住。RPN或AP排前面的项,必须定改善措施、定责任人和期限,措施做完重新打分、把数降下来——这一圈闭环走完,FMEA才算分析过,否则只是登记过。评分的真正用处是排序——把有限资源先砸到最危险的几条上,而不是求一个精确的数。
三、填表FMEA的三个破绽
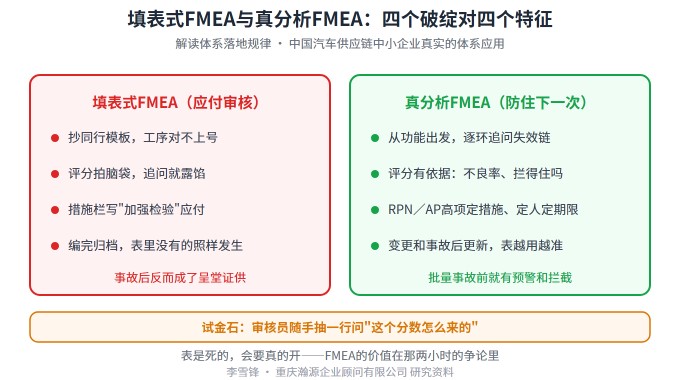
一是表里没有的失效照样发生,出了事FMEA反而成了呈堂证供——客户一看:你早该分析到的环节没分析。二是审核员追一句"这个频度3分怎么来的",拍脑袋的数当场露馅,后面所有记录的可信度跟着打折。三是措施栏常年写"加强检验""提高意识",等于没措施。这三条破绽,客户验厂和认证审核都在抓,抓到就是不符合项。三条破绽背后是同一个病根:把FMEA当成交作业,而不是当成设计工具。
四、让分析回到人身上
FMEA应该由工艺员主持,班组长、质检、设备人员坐在一起,按工序一格一格过,一次开一两个小时;每年初、每次变更后、每起批量质量事故后各更新一轮——事故里出现的新失效模式必须补进表里。2019版七步法的精神,就是把"功能分析"和"措施闭环"立成规矩,照这个精神做,通俗一点也没关系。表是死的,会要真的开,FMEA才防得住下一次。谁主持不重要,重要的是主持人手里有一份真实的工序清单和历史问题台账。